

热收缩封口机(含L型封切机及袖口式封切机)是热收缩包装线的核心前端设备,负责将POF、PE或PVC薄膜精准封合切断,再送入热收缩隧道完成紧贴包装。然而,许多用户深陷两个相互关联的困境:一是封口线强度不足,轻轻一撕即开裂,导致包装松散;二是切刀表面频繁粘附熔融塑料,每隔十几刀就必须停机清理,严重拖累产能。这两大“并发症”看似矛盾——封口不牢说明热量不足,粘刀又说明过热,实则是由温度场分布、切刀材质、压力机构平行度及冷却润滑系统共同失调所致。本文从热平衡机理、刀具运动学、气动压力控制及薄膜材料适配四个维度,给出系统性破解方案。
第一维度:封口温度与时间的“有效热合窗口”失准。热收缩封口机的封口质量取决于脉冲加热或恒温加热系统。对于恒温式封切机,上下封口条通常设定同一温度,但实际工作中,上封口条(靠近切刀)因散热条件不同,其实际工作面温度可能比下封口条低8~12℃。若仅依靠单一热电偶反馈平均值,则会出现下封口条已超温(导致薄膜过度熔融粘刀),而上封口条仍欠温(封口不牢)。破解手段为:在上、下封口条各安装独立的热电偶并配置双路PID温控模块,分别设定目标值(例如POF膜上温140℃、下温148℃),并利用红外热成像仪校准工作面实际温度,确保温差≤2℃。同时,封口时间的设定需遵循“薄膜厚度×0.08秒”的经验公式——0.03mm厚POF膜约需0.24秒,但切刀下压动作中的“保温阶段”必须与气缸行程末端同步,若提前泄压,则封口处尚未充分熔合便被释放,强度大打折扣。应在PLC程序中增加“压力保持校验”环节,只有当封口条压力达到设定值(通常0.4~0.6MPa)时才开始计时,避免空压导致的虚封。
第二维度:切刀材质与表面涂层选择不当引发的粘附循环。传统热收缩封口机多采用高速钢(HSS)或普通不锈钢切刀,其在高温下与熔融聚乙烯或聚丙烯具有极高的亲和力,极易形成“化学粘附”。一旦第一片薄膜粘在刀刃上,后续切断时粘附层会不断增厚,同时该区域隔热效应使局部温度不均,进一步恶化封口质量。根本性解决方案是更换为钨钢基体并镀覆类金刚石(DLC)或特氟龙复合涂层,其表面能低至18mN/m以下,熔融薄膜难以附着。此外,切刀的几何角度也至关重要——刃口倾角应为15°~18°,且刀刃表面粗糙度须达到Ra≤0.2μm,过于锋利的直角刃反而容易嵌入薄膜分子链中加剧粘连。若暂不更换切刀,可加装微量喷油装置,在每个封切循环后向刀刃喷射雾化食品级脱模剂(用量约0.01ml/次),使粘刀频率从每50次清理一次降低至每2000次清理一次,但须注意喷油量不能污染封口区域。
第三维度:上压板与下工作台之间的平行度偏差导致压力不均。热收缩封口机依靠上压板整体下压,将薄膜紧贴于下封口条上。若四根导向柱的润滑不良或磨损不均,上压板会产生倾斜——仅需0.3mm的倾斜量,就会使封口线一端压力高达0.7MPa而另一端仅0.2MPa。高压侧薄膜被挤压过薄,熔融物外溢粘刀;低压侧分子链无法充分扩散缠结,封口强度不足。调整方法为:使用塞尺或激光水平仪检测上压板四角与工作台的间隙,偏差应控制在0.05mm以内。若导向柱磨损超差,应更换为带直线轴承的镀铬导柱,并在四角加装独立可调弹簧平衡器,使下压过程各角受力始终均衡。更先进的方案是采用伺服电缸驱动上压板,通过电流反馈实时监测四角压力并自动微调,彻底消除机械倾斜隐患。
第四维度:薄膜批次间热封性能差异的快速适配策略。同一规格的POF膜因交联度、添加剂(如爽滑剂、抗静电剂)含量波动,其热封起始温度和熔融温度区间可能偏移±5℃。若操作员只凭经验固定温度参数,极易出现“上午正常、下午粘刀”的现象。为此,建议在热收缩封口机控制系统中嵌入“热封试验模块”——每次更换新膜卷时,系统自动执行一段5cm长的测试封口,利用内置拉力传感器检测封口剥离力,同时观测刀刃残留物情况,然后根据预设算法自动调整温度设定值(上调或下调2℃梯度)直至封口强度和清洁度达标,整个过程不超过2分钟,参数自动存入该膜卷批号的配方档案。某日化工厂采用该智能适配方案后,因换膜导致的粘刀停机时间减少88%,封口不良率从4.2%降至0.3%。
第五维度:冷却系统与吹气分离装置的协同优化。封切完成后,切刀抬起瞬间若没有足够的气流冷却并吹离薄膜端部,高温熔融物会在切刀抬离时拉出“丝状尾料”,这些尾料冷却后变硬,成为下一次封切时的异物夹入封口线内,引发局部应力集中而开裂。应在切刀两侧增设鸭嘴式吹气管,在切刀抬离的0.1秒内喷出0.3MPa的冷干压缩空气,同时将封口条末端的余热迅速带走。此吹气时间需精确控制——过短无法分离,过长会使薄膜骤冷脆化。通过高速摄像观察熔融分离动态,将吹气延迟时间设定为切刀启动抬升后的20毫秒,持续80毫秒,可获得最干净的切断效果。
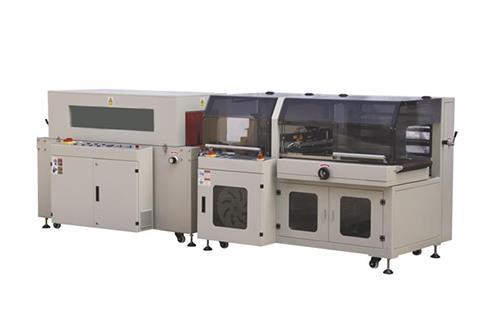
总之,热收缩封口机的封口不牢与粘刀问题是一体两面,必须将温度独立控制、切刀表面工程、压力均衡、膜材适配及吹气冷却视为一个完整的热力学与运动学系统。按此五维方案系统调试后,某包装企业将设备连续运行时间从2小时延长至16小时,日产量提升23%,切刀寿命从3个月延长至11个月,真正实现了高速、洁净、稳定的封切作业。
 |
青岛市即墨区潮海街道前铺工业园2号门 |
 |
13969623955 |
 |
13969623955 |
 |
tyco_med@126.com |
 |
 |
| 扫码咨询 | 官方二维码 |

