

热收缩封口机通常与热收缩隧道组合使用,封切后的产品进入收缩隧道,在高温气流作用下薄膜均匀收缩,紧贴于物品表面。然而,实际生产中,许多企业面临两个对立的质量缺陷:部分产品出隧道后薄膜出现“指甲盖”大小的熔穿孔洞,暴露出包装内容物;另一些产品则表现为薄膜表面凹凸不平的“桔皮”状褶皱,严重影响外观档次。这两类缺陷的根源常被简单归咎于“温度太高或太低”,但真正的幕后推手是收缩隧道内温度场的空间分布不均、循环风道设计缺陷、以及产品与输送链之间的相对运动摩擦产热。本文从流体力学传热、风道结构优化、输送系统热隔离及产品热容匹配四个层面,提出一套精细化调控方案。
第一层面:收缩隧道内部温度梯度“上热下冷”引发的局部过收缩。大多数热收缩隧道采用顶部加热管配合底部回风的设计,热空气自然上升,造成顶部区域温度比底部高15~30℃。当产品进入隧道时,顶部薄膜直接承受高温气流,迅速收缩至极限甚至熔穿;而底部薄膜温度偏低,收缩不充分,形成表面张力不均的褶皱。要打破这一固有梯度,必须将加热管分布改为侧壁双排布置,并增加底部辅助加热带,同时在隧道中部安装扰流风扇,强制气流形成“旋转对流”模式——使用CFD流体仿真软件优化后,顶部与底部温差可压缩至±3℃以内。此外,加热管的功率分区控制至关重要:入口段(前1/3长度)应设为全功率快速升温区,使薄膜迅速达到收缩起始温度;中间段维持恒温收缩区;出口段(后1/3)功率减半并引入少量冷风,作为缓冷定型区,避免薄膜因急冷而产生内应力褶皱。
第二层面:循环风量风速与产品输送速度的“热剂量”失配。收缩效果不仅取决于温度,更取决于产品在隧道内接受的总热剂量(即温度与时间的积分)。若输送链速度波动(常见于变频器低频段转矩不稳),产品在高温区停留时间忽长忽短,热剂量偏差可达±20%。表现即为同一批产品中部分穿孔、部分褶皱。解决之道是引入闭环速度-温度联动控制——在隧道出口安装红外测温仪,实时检测薄膜表面温度,将信号反馈给PLC,动态调节输送电机转速:当检测到膜温过高时,适当提速缩短受热时间;反之则减速延长受热时间。同时,将隧道内风速从固定值改为分段可调,入口段风速设定为8m/s以迅速穿透冷边界层,中段降为5m/s减少薄膜抖动,出口段提至10m/s强化冷却剥离效果。某饮料包装厂应用联动控制后,产品收缩均匀性标准差从4.2降至0.7,穿孔报废率由2.8%降至0.2%。
第三层面:输送链条自身蓄热对薄膜底面的局部烫伤。这是一个极易被忽视的隐蔽因素。热收缩隧道的输送链条和不锈钢网带长期在高温环境中运行,其自身温度可累积达到与热风相近的数值(约150℃)。当薄膜底部直接接触如此高温的金属表面时,局部温度远超空气对流提供的热源,造成薄膜底面熔融穿孔,而顶面收缩良好。根治措施分为物理隔离与主动冷却两步:其一,在输送带表面覆盖一层特氟龙网格布或硅胶垫,其热传导系数仅为金属的1/20,有效阻断接触传热;其二,在隧道底部增设水冷或风冷底板,利用铜管盘管通入循环冷却水(水温≤30℃),将输送链的温升控制在70℃以下,使其远低于薄膜收缩温度。改造后,底部穿孔现象可减少95%以上。
第四层面:产品进入隧道前的“预整形”与薄膜张应力释放。热收缩封口机切封后的薄膜并非完全松弛,在封口线附近会残留一定的机械拉伸应力。进入高温区后,这些应力会不均匀释放,导致收缩时薄膜向高应力方向剧烈收缩,形成放射状褶皱。应在封切机与隧道之间设置一段长度≥产品长度1.5倍的“自然松弛输送带”,让封好的产品在此区域静置2~3秒,使薄膜分子链初步回缩稳定。同时,在隧道入口处加装一对侧向滚刷,轻轻抚平薄膜表面微小折痕,消除初始应力集中点。某电子产品包装企业增加预松弛段后,褶皱不良率从6.7%降至0.8%,无需提高温度或延长隧道长度。
第五层面:热收缩隧道废气排放与温湿度干扰的排除。薄膜在高温下释放的增塑剂、抗静电剂挥发物会在隧道内形成油雾,附着于加热管表面,形成隔热垢层,导致加热效率下降且辐射不均匀。更严重的是,这些油雾在循环风道中凝结后滴落至薄膜表面,造成局部化学侵蚀,形成“雾斑”状穿孔。因此,必须在隧道顶部安装强制排风装置,并接入活性炭过滤系统,排风量应保持为循环风量的15%~20%,以维持微负压环境,及时带走挥发物。同时,车间环境湿度超过70%时,薄膜表面凝结微量水膜,进入高温隧道后水膜急速汽化,产生“蒸汽爆破”效应,直接冲击薄膜形成针孔。建议在隧道进风口加装冷冻式干燥机,将热风露点控制在-10℃以下,彻底杜绝湿度干扰。
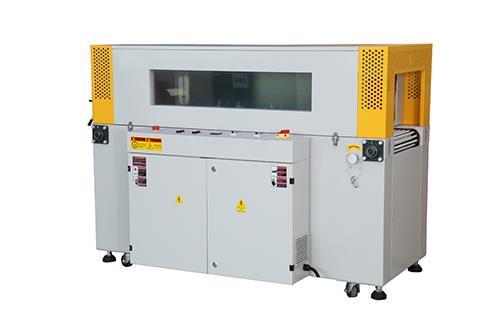
综合以上五层优化,热收缩封口机及其配套隧道不再是“黑箱加热器”,而是一个可精密调控的热力学系统。通过温度场重构、速度-热剂量联动、接触热隔离、应力预释放和环境净化,企业能够使收缩包装达到“紧贴无皱、无孔无伤”的理想状态。某日用品龙头企业实施整套方案后,包装外观合格率从89%跃升至99.6%,且能耗下降17%,设备维护频率降低一半,充分证明了精细化热收缩控制带来的品质与效益双提升。
 |
青岛市即墨区潮海街道前铺工业园2号门 |
 |
13969623955 |
 |
13969623955 |
 |
tyco_med@126.com |
 |
 |
| 扫码咨询 | 官方二维码 |

